

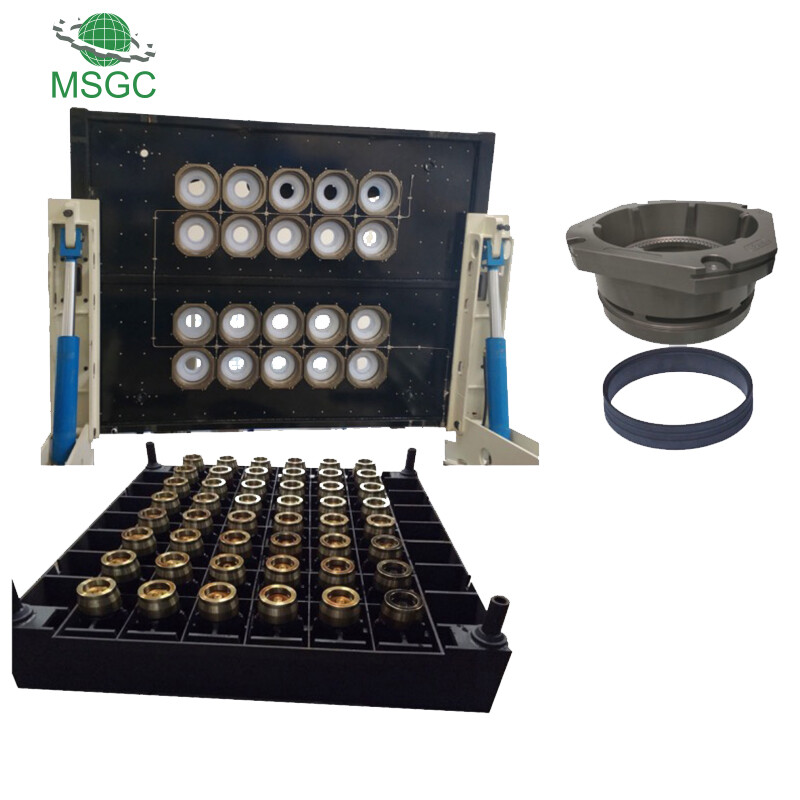
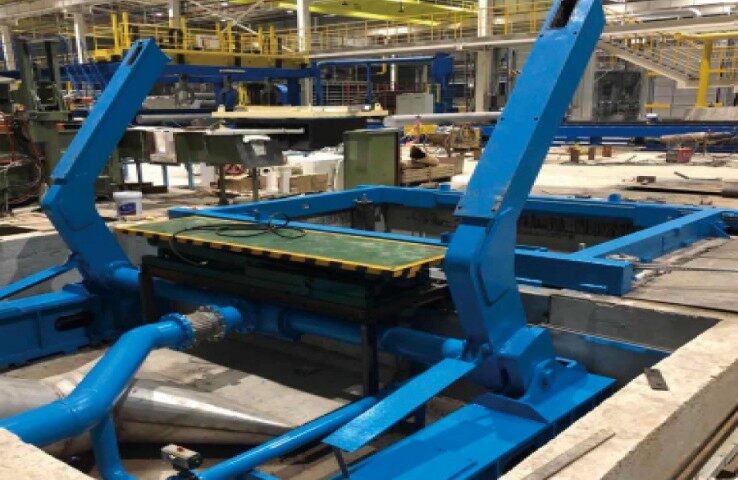
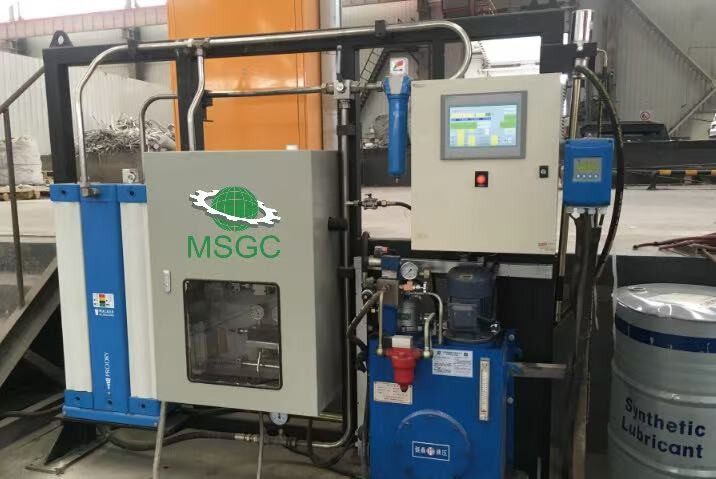
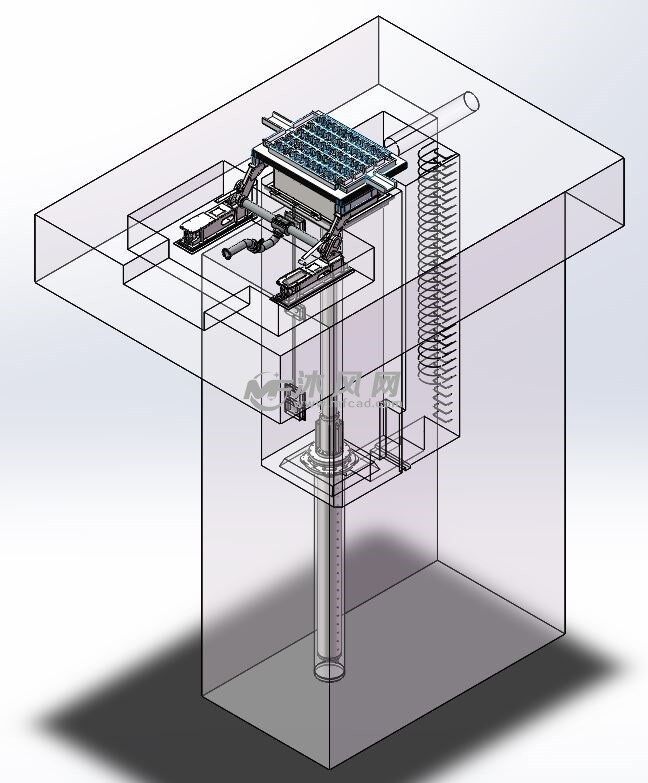
Olaj- és levegőben kenő öntőformát, beleértve az öntőplatformot, a belsőleg vezetett hidraulikus félig folytonos öntőgépet, a hidraulikus döntő rendszert, az olaj- és légellátóberendezést, a hűtőberendezést és így tovább.
Az olaj levegő kenési casting technológiája egy gázszalag, alumínium tuskás öntő rendszer, amely olaj levegő keveréket használ a kenéshez, elsősorban fém anyagok, például réz és alumínium öntésére.

Az olaj- és levegőben kenő öntözés folyamatában több folyamatparamétert kell ellenőrizni az öntvények minőségének és hatékonyságának biztosítása érdekében. Néhány általános folyamatparaméter a következők:
- Folyamathőmérséklet: Meghatározza a fém folyékonyságát és megszilárdulási folyamatát. A különböző fémek öntési hőmérséklete eltérő, és meghatározott körülmények szerint kell beállítani.
- Nyomás: Az egyik fontos paraméter, amely befolyásolhatja a fém áramlását, megszilárdulását és a felület minőségét. Minél nagyobb a nyomás, annál jobb az öntvény felületi minősége, de annál magasabb a berendezés -igények.
- Kenőanyag típusa: Az olaj levegő csúszó öntésének folyamatában a kenőanyagok csökkenthetik a fém és a penész közötti súrlódást, megvédhetik az öntőeszközöket és az öntőfelületeket. Általános kenőanyagok közé tartozik a paraffinviasz, a szilícium -dioxid stb.
- Kenőanyag nyomás: A kenőanyag típusához hasonlóan a kenőanyag nyomása is befolyásolhatja a fém és a penész közötti súrlódást és felületi minőséget.
- Befecskendezési sebesség: Határozza meg a sebességet, amellyel a fém kitölti az öntőformát. A túl gyors sebesség könnyen buborékokat és hibákat generálhat, míg a túl lassú sebesség befolyásolhatja a termelés hatékonyságát.
Casting folyamat paraméter tartomány
|
Folyamathőmérséklet |
700-1300 fok |
|
Nyomás |
10-50 MPA |
|
Kenőanyag -típus |
Paraffin, szilícium -dioxid stb |
|
Kenőanyag nyomás |
0. 1-5 MPA |
|
Befecskendezési sebesség |
Állítsa be a meghatározott körülmények szerint, általában a 10-30 másodpercen belül. |
Műszaki paraméterek
|
Öntvény átmérőjű |
Φ90 mm (3,5 "hüvelyk -- φ330 mm (13" hüvelyk) |
|
Hajlítási fokozat |
1. |
|
Gázellátási nyomás |
0. 65-0. 95mpa |
|
Üzemanyag -ellátási nyomás |
4.5mPa |
|
Szűrési pontosság |
1μm |
|
Maximális öntési súly |
50000 kg |

A belsőleg vezetett hidraulikus, félig folyamatos öntőgép egy hidraulikus rendszeren keresztül vezérli az öntési folyamatot. A hidraulikus rendszer tartalmaz egy energiat, egy belső hidraulikus henger emelési sebességszabályozó áramkört, egy kézi vészhelyzeti leszállási vezérlési áramkört, egy áramlási csatornát és öntési platform emelési rendszervezérlő áramkört, valamint kiegészítő áramköröket (például önszűrés). Ezeket az alrendszereket egyeztetik és összekapcsolják egymással az öntés céljából, biztosítva az öntőszalag pontosságát és minőségét.

Hidraulikus döntési rendszer műszaki paraméterek
- Döntési szög: 0-85 fok
- A hűtővíz öntözéséhez szükséges mennyiség: Max. 400\/h
- Öntőplatform: vízszintes sodródás, amely kevesebb vagy egyenlő, vagy annál egyenlő 2 mm -es függőleges sodródással: kevesebb vagy egyenlő 2 m;
- Platform sodródás: 1,5 mm\/30 perc
- Hidraulikus munkaerő-tápközeg: L-HM46 hidraulikus olaj\/AW46 Mobil

Olaj- és levegő automatikus ellátó rendszer, beleértve a szárítót, a Siemens vezérlést, az arányos vezérlést, a levegőellátó készüléket, az olajellátást és az olajkenést.
Olaj- és levegő öntő penész előnyei:
Az olaj levegő kenés öntésének sebességét 15-20% -kal növelik a forró felső castinghoz képest, ezáltal javítva a termelési hatékonyságot.
A kisebb szemcseméret és az alumínium tuskák szegregációs rétege nagyon vékony.
Műszaki paraméterek
|
Öntvény átmérőjű |
Φ90 mm (3,5 "hüvelyk -- φ330 mm (13" hüvelyk) |
|
Hajlítási fokozat |
1. |
|
Gázellátási nyomás |
0. 65-0. 95mpa |
|
Üzemanyag -ellátási nyomás |
4.5mPa |
|
Szűrési pontosság |
1μm |
|
Maximális öntési súly |
50000 kg |


